
 English
 日本語
 Deutsch
 Español


ホウケイ酸ガラスは何でできていますか?構成・製造・完全ガイド
コンテンツ
ホウケイ酸ガラス: 直接的な答え
ガラス製ピッチャーを熱いストーブから直接冷水浴に移した場合、ホウケイ酸ガラスだけが生き残ります。その理由はコーティングや焼き戻しのステップではなく、ガラスのレシピ自体にあります。ホウケイ酸ガラスは主に以下から作られます。 シリカ(SiO₂) そして 三酸化ホウ素 (B₂O₃) 、少量のアルミナとアルカリ酸化物を含みます。正確な構成は次のように標準化されています。 シリカ80% , 13% 三酸化ホウ素 によると、アルミナ、酸化ナトリウム、酸化カリウムを合わせたものが約 5% ~ 7% 含まれています。 ISO3585 ガラスクラス3.3用。
この組成物を通常のガラスと区別するのは、ホウ素の含有量です。ホウ酸またはホウ砂をシリカおよびアルミナとともに 1,500°C 以上の温度で溶解すると、ホウ素原子がシリカ ネットワークの一部と置き換わります。この置換により、完成したガラスの熱膨張係数がおよそ 3.3×10⁻⁶/K (20~300℃の範囲)。この低膨張は、ホウケイ酸塩容器が 160°C 以上の急激な変化に耐えられることを意味しますが、ナトリウム石灰ガラス製品は同じ状況で粉々になります。
以下は、ISO 3585 および公開技術文献から取得した値を含む詳細な構成の内訳です。
| コンポーネント | 質量パーセント | ガラスにおける主な役割 |
|---|---|---|
| シリカ(SiO₂) | ≈80% | ネットワークフォーマー;強度、硬度、耐薬品性を与えます。 |
| 三酸化ホウ素 (B₂O₃) | ≈13% | 熱膨張を低減します。耐熱衝撃性を向上させます |
| アルミナ (Al₂O₃) | 2%~7% | 水や酸に対する耐久性が向上します。 |
| 酸化ナトリウムカリウム | 8%未満 | 融剤;成形を容易にするために融点を下げる |
各成分がガラスネットワーク内でどのような働きをするのか
シリカ (SiO₂): 構造的骨格
高純度の珪砂から得られるシリカは、ガラスの三次元四面体ネットワークを形成します。これは、ホウケイ酸ガラスに剛性と機械的負荷による変形に対する耐性を与える骨格です。標準的なホウケイ酸塩配合物では、シリカは 80% 近くに保たれます。このレベルを下回ると、ネットワークの完全性が失われ始め、ガラスが柔らかくなり、傷がつきやすくなります。
酸化ホウ素 (B₂O₃): 熱衝撃に対抗する物質
酸化ホウ素が真の差別化要因です。ホウ素がシリカネットワークに統合されると、長くて硬い鎖を遮断する三角形の構造が形成されます。これらの曲がった結合により、温度が変化したときにガラス構造がわずかに曲がります。その結果、熱膨張係数はソーダ石灰ガラスに見られる 8 ~ 9 × 10⁻⁶/K から 3.3×10⁻⁶/K まで低下します。これは 2.5倍の改善 ホウケイ酸ガラスは熱湯を注いでも割れないのはまさにこのためです。
アルミナ (Al₂O₃): 耐久性向上剤
アルミナは通常長石またはカオリンとして添加され、水やアルカリの攻撃に対してガラスを安定させます。また、ガラスの失透も防ぎます。つまり、長い冷却サイクル中に微細な結晶が形成されるのを防ぎます。キッチンの場合、アルミナにより、食器洗い機を何年も使用した後に表面が曇ったり、微小な亀裂が生じたりしにくくなります。
酸化ナトリウムと酸化カリウム: 溶解補助剤
酸化ナトリウム(ソーダ灰から)と酸化カリウム(炭酸カリウムから)はフラックスとして機能します。これらは、シリカのネットワークを十分に破壊して、融点を 1,700 ℃ 以上から約 1,600 ℃ まで下げることができますが、それでもソーダ石灰ガラスよりも数百度高温です。秘訣は、ホウケイ酸ガラス中でこれらのフラックスを 8% 未満に保つことです。ナトリウムまたはカリウムが多すぎると、熱膨張が危険な範囲にまで上昇し、熱衝撃の利点が完全に失われます。
4 つの主成分に加えて、ほとんどの工業用バッチには清澄剤として 0.1% ~ 0.3% の酸化セリウムが含まれています。最新のホットガス炉は、ヒ素化合物に頼らずに酸化セリウムを使用して残留気泡を除去します。その結果、縁や壁に目に見える気泡がなく、無色透明に見えるガラスが得られます。
工場でのホウケイ酸ガラスの製造方法
製造プロセスは通常のガラスよりも厳しく、より多くのエネルギーを消費します。組成や冷却速度のわずかな変化により、熱膨張係数が 0.2 × 10⁻⁶/K 変化する可能性があり、これはガラスが標準的な高温から低温までの試験に合格しない可能性があるため、すべてのステップが重要です。
- バッチ混合 — 珪砂、ホウ酸、アルミナ、炭酸ナトリウム、炭酸カリウムは±0.1%の誤差で秤量されます。ホウ酸がコストの要因です。ホウ酸は 13% の B₂O₃ 含有量を供給し、その価格は洗浄された珪砂の数倍です。
- 溶ける — バッチはガス炉または電気炉で 1,600 ~ 1,650°C で溶解されます。これはソーダ石灰の融点より約 200℃高いです。滞留時間が長いと、ホウ酸がシリカと完全に反応する時間が与えられ、ガラス形成後に表面スケールを引き起こす過飽和ホウ素層のリスクが軽減されます。
- フォーミング — 溶けたホウケイ酸塩は粘性があります。ソーダライムガラスよりもゆっくりと流れます。工場では、ホーローウェアのブローアンドブロー機械または厚い製品のプレスプロセスを使用しています。溶融物は糸を引くため、成形速度が遅くなり、肉厚の制御がより困難になります。
- アニーリング — 成形品は焼き鈍し徐冷炉を通過し、約 550°C に保持された後、30 ~ 60 分かけてゆっくりと室温まで冷却されます。このステップにより内部応力が除去されます。焼き鈍しが短くなると、ガラスに目に見えない歪みが発生し、その後製品が熱水にさらされたときに亀裂が生じる可能性があります。
- 検査 — 各バッチの熱衝撃耐性がチェックされます。サンプルを 150 ~ 180°C に加熱し、すぐに 20°C の水に浸します。ただ、 ゼロクラック結果 通ります。目に見える亀裂率が 3% を超えるバッチは生産ラインから排除されます。
生のシリカを使用可能なガラス製品に変える基本的な方法についてのより広い視野については、次の業界記事を参照してください。 ガラスはどのように作られるのか 工場レベルでの溶解と成形のシーケンスを説明します。
ホウケイ酸ガラスとナトリウム石灰ガラス: 知っておくべき数字
素材を理解する最も明確な方法は、通常のソーダ石灰ガラスの隣に置くことです。以下の比較は、3.3 ホウケイ酸ガラスに関する ISO 3585 と、主要なガラス技術機関によって発行された一般的なソーダ石灰参照データに基づいています。
| プロパティ | ホウケイ酸ガラス 3.3 | ソーダライムガラス |
|---|---|---|
| 熱膨張(20~300℃) | 3.3×10⁻⁶/K | 8~9×10⁻⁶/K |
| 軟化点 | ≈820℃ | 〜730℃ |
| 最大。安全な熱衝撃 | 150~180℃ | 40~60℃ |
| 密度 | 2.23 g/cm3 | 2.50g/cm3 |
| 酸攻撃に対する耐性 | 非常に高い | 中等度 |
| 典型的な価格上昇 | 30%~80% | ベースライン |
| 代表的な用途 | 実験器具、ティーポット、コーヒーメーカー、オーブン対応の食品保管庫 | 窓、ボトル、日常のドリンクウェア、シンプルな瓶 |
簡単に言えば、熱衝撃限界はキッチン製品にとって最も重要な数値です。ホウケイ酸ガラスのマグカップは、-18°C の冷凍庫から 100°C の沸騰水まで数秒以内にヘアラインクラックを形成することなく保存できます。同じような厚さのソーダライムのマグカップは割れる可能性が非常に高いです。空のホウケイ酸ボウルを 200°C のオーブンに入れる場合にも同じことが当てはまります。安全マージンは通常のガラスよりもはるかに大きくなります。
ただし、密度はホウケイ酸塩の方が低く、1 個あたり同じ体積を生産するにはバッチの 30% が消費されることを意味します。これは材料コストが高いことの一部を説明します。単位体積ではなく単位重量を評価する購入者は、ホウケイ酸塩製品の実際のコストを過小評価することがよくあります。
ホウケイ酸ガラスが最大の違いを生む場所
拡張値が低いため、日常の 4 つのシナリオで実用的なメリットが得られます。
- コーヒーと紅茶の道具 — 水出しコーヒーメーカー、フレンチプレスプランジャー、ガラス製ドリップドリッパーはすべて、数秒で冷蔵庫の温度から湯気の立つお湯に変わります。代替材料では数週間以内に故障してしまうため、ここではホウケイ酸塩が標準的な材料です。
- 食料貯蔵庫 — 真空ガラス瓶や密閉食品容器は、冷蔵庫から電子レンジに移されることがよくあります。この直接的な温度上昇は強力なテストです。ホウケイ酸ガラスは確実に通過しますが、通常のガラスには次回の再加熱まで目に見えない微小な亀裂が発生する可能性があります。
- オイルとビネガーのボトル — 酢に含まれる酢酸がソーダ石灰ガラスのナトリウム含有量を侵食し、6 か月再使用すると表面がざらざらして白い状態になります。ホウケイ酸塩はその攻撃に抵抗するため、ボトルは何年も透明な状態を保ちます。
- 二重壁の飲料容器 — 2 つの層は同じホウケイ酸塩組成で作られているため、高温の蒸気の中でも両方が一緒に膨張および収縮します。これにより、積層製品に通常亀裂が生じる応力点が回避されます。
これらの製品カテゴリには、ほとんどの家庭購入者が繰り返し購入するアイテムが並んでいます。すでにホウケイ酸ドリンクウェア、オイルディスペンサー、真空ジャーを製造している工場が、カタログ全体にわたって一貫した素材ストーリーを提供できるのはそのためです。
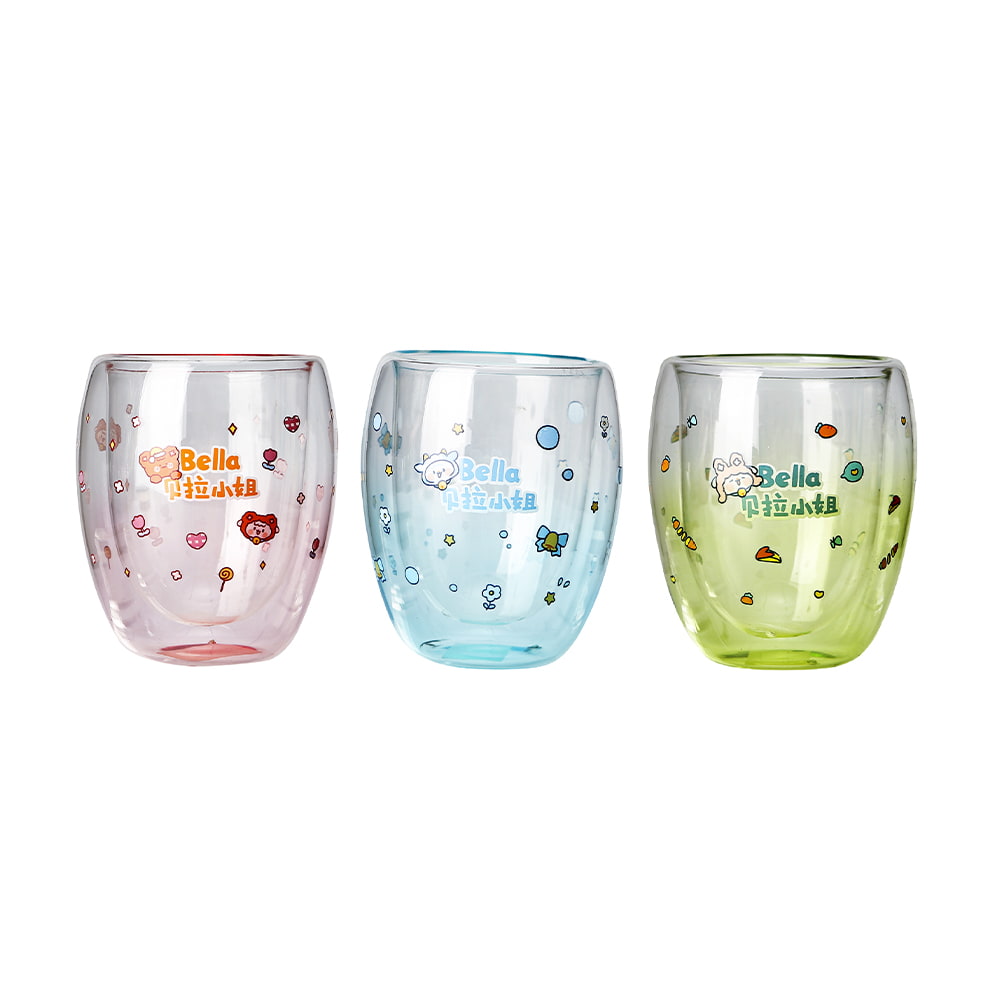 断熱性ホウケイ酸二重壁ガラスマグ この二重壁マグカップはホウケイ酸ガラス製で、断熱性と耐久性に優れています。工場の一貫した素材のストーリーに沿った、コーヒーや紅茶の日常的な使用に適しています。 製品を見る→
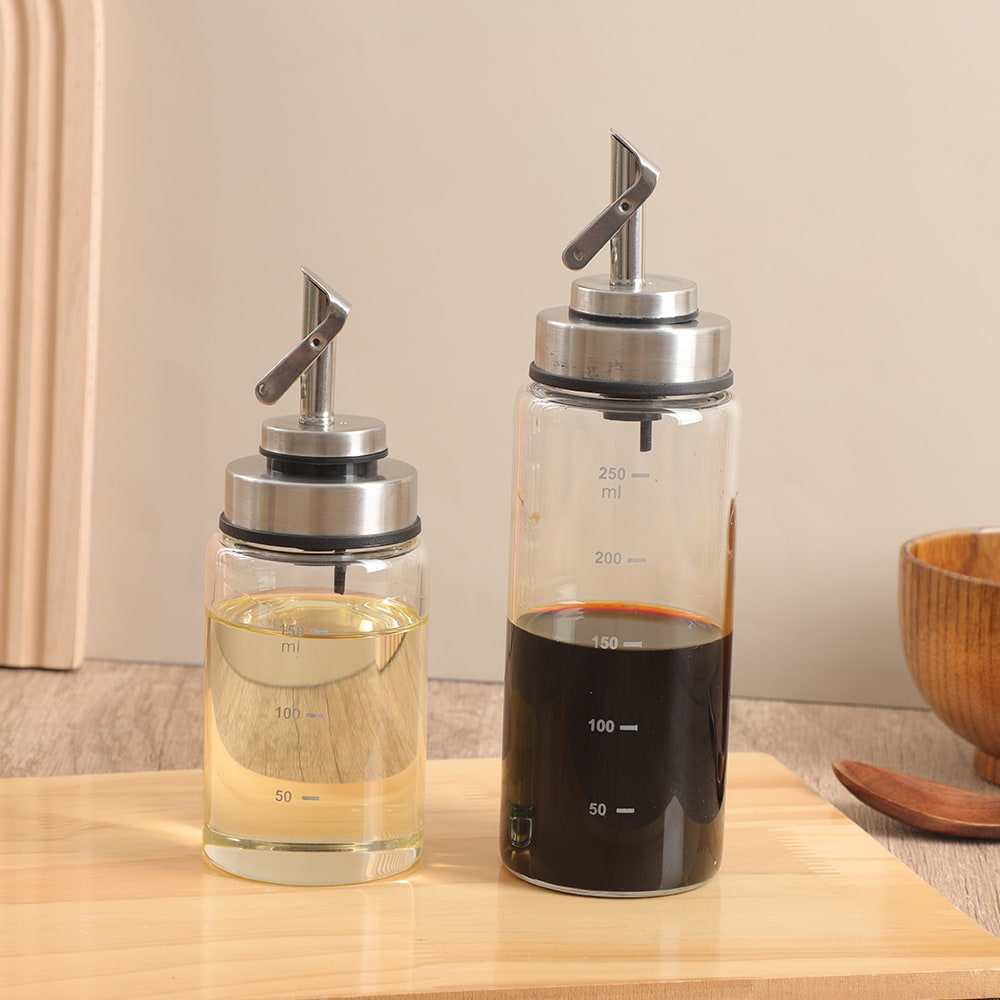 ホウケイ酸ガラス製オートオープンオイルおよびビネガーボトル このオイルディスペンサーは、自動で開く蓋とステンレススチールのノズルを備えており、正確に注ぐことができます。ホウケイ酸ガラス製なので漏れにくくお手入れも簡単で、家庭用のリピート購入に最適です。 製品を見る→
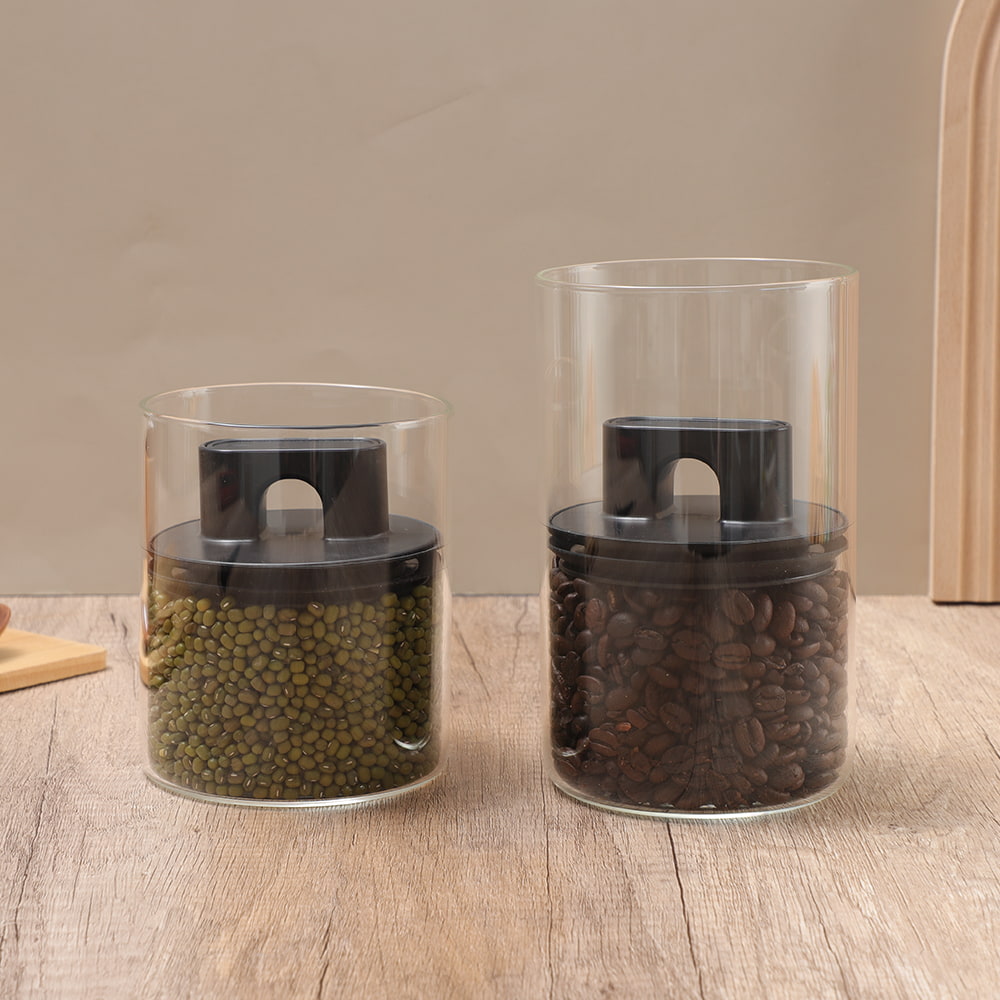 気密ホウケイ酸ガラスを使用した真空保存瓶 この保存瓶はホウケイ酸ガラスと真空シール付きのステンレス鋼の蓋を使用しており、鮮度を保ちます。コーヒーや食品に最適であり、原材料コストが高いにもかかわらず、工場がホウケイ酸塩製品に重点を置いているのと一致します。 製品を見る→
ホウケイ酸ガラスの価格が高い理由と、価格に見合った価値があるのはいつか
原材料費 が最初の要因です。 B₂O₃ の原料であるホウ酸は、珪砂や石灰石に比べて比較的高価な工業用鉱物です。三酸化ホウ素の含有量が 13% であると、サプライチェーンのコストが原料バッチレベルでおよそ 3 ~ 4 倍になります。その大きな違いは生産ラインにまで伝わります。
エネルギーの使用 溶解炉内の費用も加算されます。ホウケイ酸塩は約 1,600°C で溶け、通常のソーダ石灰は 1,400 ~ 1,450°C で溶けるため、ホウケイ酸塩 1 トンごとに著しく多くの燃料が必要になります。実際には、より高い酸素要求量とより長い精製時間により、完全な生産シフトに比べてエネルギー消費量が大幅に増加します。
成形と収量 が第三の要因です。溶融物の粘性が高いため、金型に流し込むのに時間がかかり、肉厚を均一に保つにはブロープロセスを注意深く制御する必要があります。ガラス工場の生産管理者は、ホウケイ酸塩成形のスクラップ率は 8 ~ 12% であることが多いのに対し、ソーダ石灰成形では通常 4 ~ 6% であると教えてくれます。このスクラップは簡単にはリサイクルできないため、直接的な損失となります。
B2Bバイヤー向け 、正しい決定は製品カテゴリによって異なります。アイテムが水出しコーヒーメーカー、ティーポット、真空保存瓶、または酸と熱が常に存在するオイルと酢のボトルの場合、ホウケイ酸塩は交渉の余地のない材料です。このような場合、追加の 30 ~ 80% のコストは、顧客の返品率を下げることで回収されます。製品が単純な飲料水ボトルまたは装飾的な瓶である場合、ソーダ石灰ガラスは同じ外観を提供し、単価が低くなり、利益率が向上します。
優れたサプライヤーは、各製品ラインの膨張と熱衝撃のデータをオープンに共有するため、コンテナの量を決定する前にその決定を下すことができます。
ホウケイ酸ガラスに関するよくある質問
ホウケイ酸ガラスは熱湯で使用しても安全ですか?
はい。 3.3 × 10⁻⁶/K という低い膨張係数は、ガラスが標準的な肉厚 2 mm で亀裂を生じることなく 20°C から 100°C への温度上昇に耐えられることを意味します。これは、沸騰した液体を直接注ぐ実験用ビーカーの製造に使用されるのと同じ素材です。
ホウケイ酸ガラスは電子レンジや食器洗い機に使用できますか?
はい、両方ともです。このガラスはマイクロ波エネルギーを吸収せず、通常の家庭用食器洗い機の温度では柔らかくなりません。最も避けるべきことは、電子レンジで加熱したばかりの容器を冷水の下に置くなど、ガラスの表面温度が高温になった直後の突然の熱急落です。 150°C の急速な低下は、ホウケイ酸塩であっても依然として高すぎる可能性があります。
ホウケイ酸ガラスには鉛や重金属が含まれていますか?
標準 ISO 3585 の定式化ではいいえ。成分はシリカ、酸化ホウ素、アルミナ、炭酸ナトリウム、炭酸カリウムです。このガラスはクリスタルガラスではなく、酸化鉛を添加しておりません。酸化セリウムは精製剤として使用されますが、これは天然の希土類酸化物であり、重金属添加物ではありません。
ホウケイ酸ガラスは通常のガラスに比べてどれくらい高価ですか?
通常、製品、壁の厚さ、数量に応じて、価格プレミアムは 30% から 80% の範囲になります。ホウ酸原料のコストとより高い融解温度が、そのギャップのほとんどを占めます。保存瓶やオイルボトルの場合、増加はより小さくなります。大きな真空容器の場合は、さらに大きくすることもできます。
ガラス製品が本当にホウケイ酸塩かどうかを確認するにはどうすればよいですか?
まず、熱衝撃ラベルを確認してください。本物のホウケイ酸塩製品には、3.3 × 10⁻⁶/K に近い係数が記載されているか、沸騰水の直接充填に適していると記載されています。ソーダ石灰ガラスは同様に透明に見えるように火で磨くことができるため、屈折は信頼できるテストではありません。最も明確な確認は、工場レベルでの電気膨張または熱膨張の測定です。
ホウケイ酸ガラスは落とすと割れますか?
まだガラスなので、コンクリートの上に強く落とすと割れてしまう可能性があります。この材料は、衝撃よりも熱ストレスに対する耐性に優れています。壁が厚いほど耐落下性が高くなります。そのため、真空ジャーは通常壁の厚さが 2 ~ 3 mm で、浅い落下の基準に基づいてテストされています。 B2B バイヤーにとって、より重要な数量は、ピース間の厚さのばらつきです。
OEM および ODM 注文の信頼できるホウケイ酸ガラス工場はどこにありますか?
新しい製品ラインについては、次の方法で当社チームにお問い合わせください。 お問い合わせページ 目標仕様と年間生産量を設定します。サンプルセットを送る前に、肉厚の上限と下限、熱衝撃の許容基準、梱包方法を確認できます。
推奨製品






- お問い合わせ
-
-
 中国江蘇省宝応県西安豊鎮水晶大道7号
-
 WhatsApp:
+86-18083783456
+86-15005252638 -
 +86-18083766162
+86-18083783456
+86-15895746638
+86-0514-8866-8898
-
 julia@nchousewares.com
jack@nchousewares.com
joy@nchousewares.com
-
- お問い合わせ

