English
 日本語
 Deutsch
 Español


ガラスの透明度はどのようにして決まるのですか?透明なガラスの重要な要素、基準、購入者へのヒント
コンテンツ
異なるサプライヤーの 2 つのガラス保存瓶を比較すると、視覚的な違いがすぐにわかります。1 つはクリスタルに近い透明度で光を捉えますが、もう 1 つはわずかに緑色でかすんだ輝きを放ちます。これは工場の運の問題ではありません。 ガラスの透明度は、原材料の純度、溶解および精製の品質、焼きなまし条件、表面仕上げという 4 つの測定可能な要素によって決まります。 適切に管理されたホウケイ酸ガラスが倉庫に到着すると、その可視光線透過率は 92% ~ 93% になります。製造公差が低下すると、透過率が 85% ~ 88% の範囲に低下し、目に見える緑色の色合いが現れます。
ガラスの透明度を支える 4 つの柱
「高透明度ガラス」という言葉は広く使われていますが、実際にどのような透明度が依存するのかが定義されていない限り、あまり意味がありません。 4 つの柱が最終結果を制御し、それらは累積的なチェーンで機能します。影響力の大きい順にそれぞれ分けてみましょう。
- 原料の純度。 目に見える色合いに最も大きく寄与するのは鉄分です。酸化鉄 (Fe2O3) は青紫光を吸収し、酸化鉄 (FeO) は赤色を吸収し、よく知られた緑がかった色合いを生成します。高純度ガラスは Fe2O3 を 0.02% 以下に抑えますが、通常のソーダ石灰ガラスには 0.05% ~ 0.1% 含まれることがあります。
- 溶解と精製。 気泡や溶けていないシリカ粒子は光を散乱させます。直径 0.5 mm を超える気泡は肉眼でも見え、透明度が大幅に低下します。溶解温度、清澄剤、保持時間の組み合わせによって、どれだけの気泡が残るかが決まります。
- アニーリング。 冷却速度によって内部応力が設定されます。残留応力により複屈折が発生し、ガラスを通して見る物体が鮮明ではなく歪んで柔らかく見えます。
- 表面仕上げ。 表面の微細な傷や微細な亀裂は拡散散乱を生じ、ヘイズを高めます。研磨またはコーティングにより、知覚される透明度が大幅に向上します。
に掲載された2024年のレビュー記事によると、 グラスインターナショナル 、原材料と溶解段階は透明度の結果の約 80% を占め、アニーリングと表面処理はそれぞれ約 10% に寄与します。このため、ガラス購入者は初期の製造段階に最も注意を払う必要があります。
原材料の純度: 隠れた鉄の問題
透明度の損失はすべて原材料の段階から始まります。珪砂はガラスの骨格であり、その純度によって達成可能な透明度の上限が決まります。高品質のガラス製造業者は、SiO2 含有量が 99.5% 以上、酸化鉄レベルが 0.02% 以下のケイ砂を必要とします。鉄は、砂堆積物中のヘマタイトおよびマグネタイト粒子によって運ばれて、自然にバッチに入ります。
鉄の視覚効果は理論的なものではありません。で公開されているデータ 非晶質固体ジャーナル (2023) は、0.05% Fe2O3 を含むソーダ石灰ガラスの測定光透過率が約 89% であるのに対し、0.02% Fe2O3 を含む同じ組成では 91.5% に達することを示しました。約 2.5 パーセント ポイントの差は、まさに、あるガラス瓶が他のガラス瓶よりも明らかに緑が濃く、くすんで見えるようなギャップです。
鉄が見えるようになる閾値は、一般に 0.03% Fe2O3 とされています。それを超えると、特にガラスの端から見たときに、人間の目はミントグリーンの色合いを知覚し始めます。高級ホウケイ酸塩製品がほぼ無色のままであるのに、消費者は安価な保存瓶やドリンクウェアに緑がかっていることを目にする可能性が高いのはこのためです。
別の管理方法は化学清澄によるものです。酸化セリウム (CeO2) をバッチに追加すると、緑色の色合いを軽減できますが、原材料コストが増加します。ほとんどのプロのガラス購入者は、分析証明書で Fe2O3 の割合を尋ね、その数値をサンプルの目に見える外観と比較することによって透明度を評価します。
溶解と精製: 泡が消える場所
生のバッチが混合されると、溶解段階で透明度が得られるか失われます。ソーダ石灰ガラスは約 1450°C で溶融しますが、ホウケイ酸ガラスは約 1650°C の高温環境を必要とします。これらの温度では、硫酸ナトリウム (Na2SO4)、酸化ヒ素、塩化ナトリウムなどの清澄剤がガスを発生させ、溶解した泡が表面に上昇して逃げるのを助けます。
泡は透明度の大きな敵です。 0.5 mm より大きい気泡は、ガラスを通して明るい白い点として見えるほど十分な光を散乱し、小さな気泡の雲は全体が乳白色に見えます。高品質のガラス食器の業界のベンチマークは、製造検査で測定される気泡数がガラス 1 キログラムあたり 1 個以下であることです。
均質化は溶解合戦の後半戦。気泡を取り除いた後でも、ガラスは均一でなければなりません。溶融物が十分に撹拌されていない場合、密度の異なる縞が形成され、それぞれの縞の屈折率がわずかに異なります。これらの縞は光を予測できない方向に曲げ、ガラスを波打って見せます。最新の炉では、機械的撹拌装置または制御された対流を使用して、溶融物が成形段階に移される前に均一であることを保証します。これらの基礎に関する優れた技術概要は、同社のウェブサイトで入手できます。 ガラスの製造方法に関する業界記事 .
アニーリング: 透明度を左右する熱ステップ
ガラスを瓶、ボトル、またはマグカップに成形した後は、制御された温度範囲でゆっくりと冷却する必要があります。これは焼きなましであり、透明度において最も過小評価されている要素です。ガラスの冷却が早すぎると、外側が内側よりも早く収縮し、内部応力が永続的に固定されてしまいます。
臨界温度は業界ではよく知られています。ソーダ石灰ガラスの徐冷点は約 550°C、歪点は約 510°C です。ホウケイ酸ガラスは約 565°C でアニールされ、歪み点は 520°C 近くになります。高品質のガラスの冷却速度は、この範囲内で毎分 1°C ~ 3°C に維持され、原子ネットワークが穏やかに再配置されます。
内部応力は複屈折として可視化されます。残留応力のあるガラス瓶を偏光フィルターを通して見ると、均一な暗視野ではなく虹色の帯が見えます。残留応力の大きさは、経路長 1 センチメートルあたりの位相差をナノメートル単位で測定します。高品質の生産者は、10 nm/cm 未満の値を目標としています。 100 nm/cm を超えると目に見える光学的歪みが生じ、内容物がぼやけて見えます。
購入者にとって、簡単で簡単なチェックは、偏光スクリーンの前にガラスを持ち、回転させることです。ガラスに色が入った縞模様が見える場合は、アニーリングの品質に疑問があり、透明度も低下します。
ガラスの透明度はどのように測定されますか?規格、手段、数値
明瞭さは、単に主観的な視覚的な印象ではありません。ガラス業界では、視感透過率とヘイズという 2 つの定量的指標によって定義されます。
視感透過率 積分球を備えた分光光度計を使用して測定される、ガラスを直接通過する可視光の割合です。標準試験手順は ASTM D1003 で定義されています。透明な空気と同等の材料の完全なシートは 100% 透過しますが、実際のガラスはフレネル反射により各表面で常に少し損失します。優れたホウケイ酸ガラスは 92% ~ 93% の透過率を達成します。高品質のソーダ石灰ガラスが90%から91%に達します。通常のソーダ石灰は 88% ~ 90% の範囲にあることがよくあります。
ヘイズ 透過ビーム内の散乱光の割合です。気泡や不均一な微細構造によってガラスがわずかに曇ると、ヘイズ値が上昇します。 ASTM D1003 もこの測定を定義しています。高品質のホウケイ酸ガラスのヘイズは 0.5% 未満である必要があります。通常のソーダ石灰ガラスは 0.5% ~ 1.5% に達することがあります。以下の表は、代表的な測定値の比較を示しています。
| ガラスの種類 | 視感透過率 | ヘイズ | Fe2O3含有量 |
|---|---|---|---|
| 普通のソーダライム | 88% – 90% | 0.5% – 1.5% | 0.05%~0.1% |
| プレミアムソーダライム | 90% – 92% | 0.3%~0.8% | 0.02%~0.05% |
| ホウケイ酸ガラス | 92% – 93% | < 0.5% | < 0.02% |
「良いガラス」の品質を構成するものについての完全な説明については、同社の資料を参照してください。 良いガラスとは何かについての記事 。このリファレンスでは、購入基準としての光学性能についてさらに詳しく説明しています。
ソーダ石灰ガラスとホウケイ酸ガラス: どちらがより透明ですか?
バイヤーがガラス製キッチン用品の透明性を比較する場合、素材の選択が重要になります。ソーダ石灰ガラスとホウケイ酸ガラスは、化学組成、融解温度、熱的特性が異なり、それらの違いは一貫した手がかりに変換されます。つまり、ホウケイ酸ガラスは通常、より透明です。そのバッチには 10% ~ 15% の B2O3 が配合されており、熱膨張係数が低下し、よりゆっくりと均一な冷却が可能になります。その結果、残留応力が低くなり、複屈折が少なくなります。
| プロパティ | ソーダライムガラス | ホウケイ酸ガラス |
|---|---|---|
| 視感透過率 | 88% – 92% | 92% – 93% |
| ヘイズ | 0.3% – 1.5% | < 0.5% |
| 鉄分(Fe2O3) | 0.03%~0.1% | < 0.02% |
| 熱膨張係数 | 8~9×10⁻⁶/℃ | 3~4×10⁻⁶/℃ |
| 耐熱衝撃性 | ~60℃ ΔT | ~160℃ ΔT |
| 代表的な用途 | 広口瓶、ウォーターカップ | 水出しメーカー、二重壁マグ、真空ジャー |
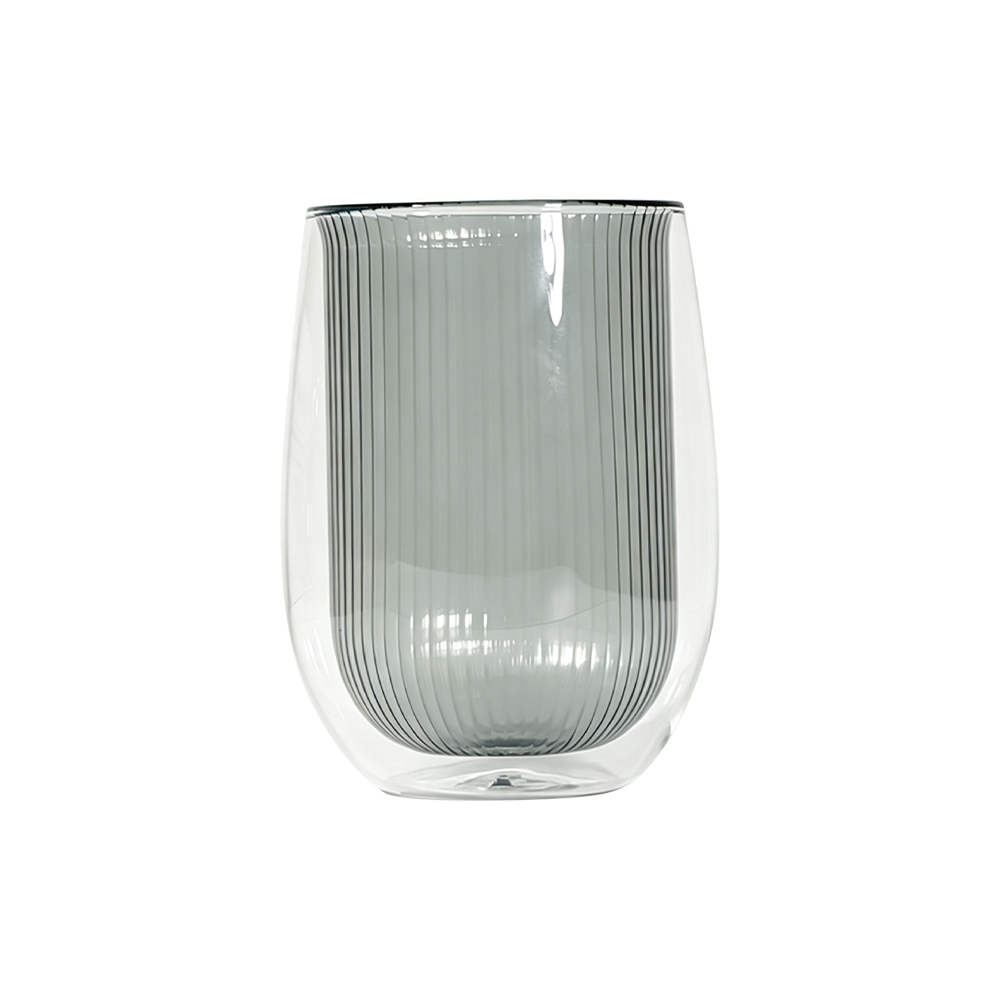
実用的な例としては、コーヒーや紅茶に使用されるホウケイ酸塩二重壁ガラスのマグカップがあります。その透明度により、両方の壁を通してコーヒーを見ることができ、真空層が断熱性を高めます。ホウケイ酸塩の熱膨張が低いということは、熱い液体を注ぐときに偶発的に破損するリスクが少ないことも意味します。
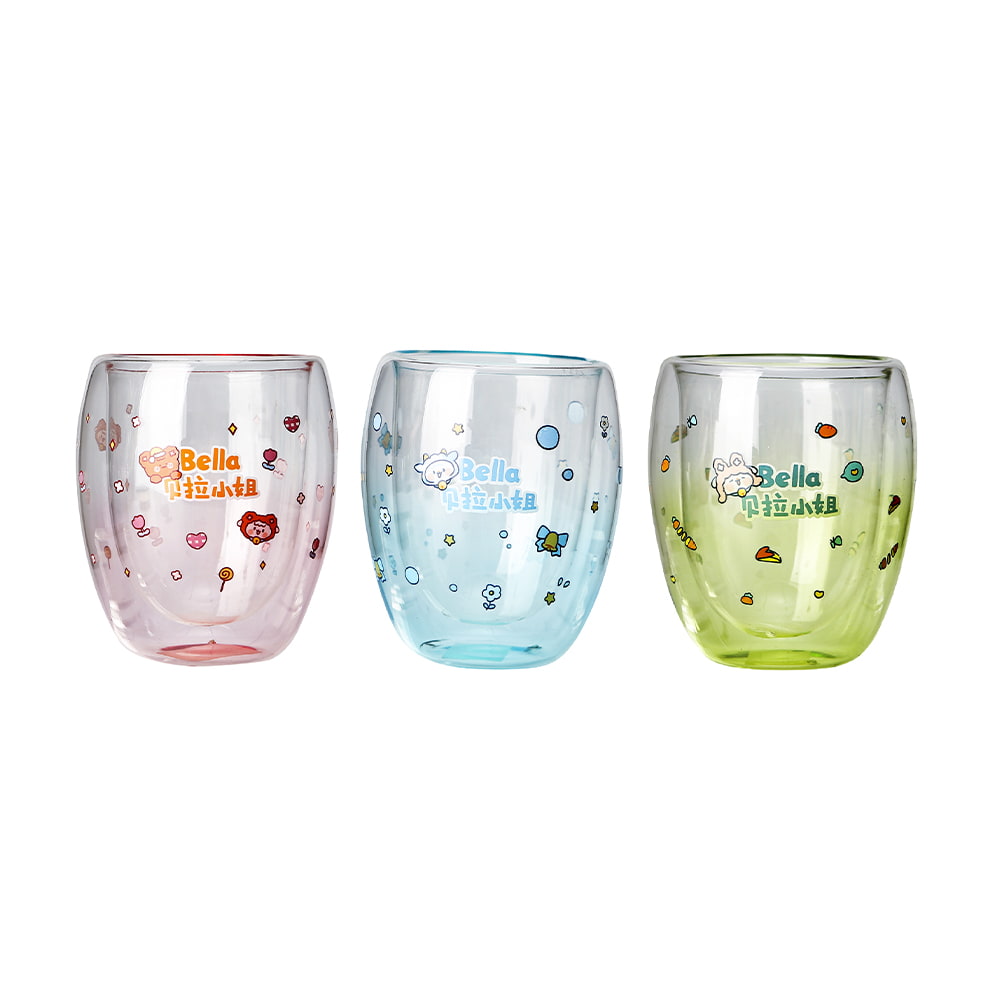 ホウケイ酸二重壁ガラスマグ 手作りのホウケイ酸塩二重壁ガラスのマグカップは、魅力的でスタイリッシュでモダンな外観が特徴です。飛散防止、傷防止、耐久性があり、安全です。 製品を見る→
食品保存やドリンクウェアにとって透明性が重要な理由
透明性は見た目の美しさだけではありません。食品の保管においては、ユーザーが内容物の鮮度や安全性をどのように判断するかに影響します。容器が緑がかったり曇ったりすると、人は本能的に中の食品が変化したのではないかと疑います。で発表された食物の知覚に関する別の研究では、 食品の品質と好み (2021) によると、容器の視覚的な透明度は、味の期待に消費者評価スコアの最大 15% 影響を与えることが判明しました。
を考えてみましょう ガラス製真空保存瓶 ドライフルーツやスパイスを保管します。透明なボディにより、キッチンにいる人は蓋を開けずに中身が一目でわかります。透過率92%のガラスを使用すると、内容物の色を忠実に映し出します。 85% になると、同じコンテンツでも活気が失われ、味気なく見え始めます。
コーヒーや紅茶を作る場合、透明性は機能的です。ヘイズが低いガラス製のフレンチ プレスまたはプアオーバー ブリューワーを使用すると、コーヒー粉が完全に飽和しているかどうか、抽出が均一に進んでいるかどうかを確認できます。ガラスが曇っているとこれは不可能です。二重壁マグなどの一部のドリンクウェアには、透明性だけでなく熱の快適さのためにホウケイ酸塩が使用されています。密閉されたパントリー保管の場合、 ガラス製真空保存瓶 また、エアレデューサーを使用すると、真空状態はガラスを通してのみ観察できるため、光学的透明性の恩恵も直接受けられます。
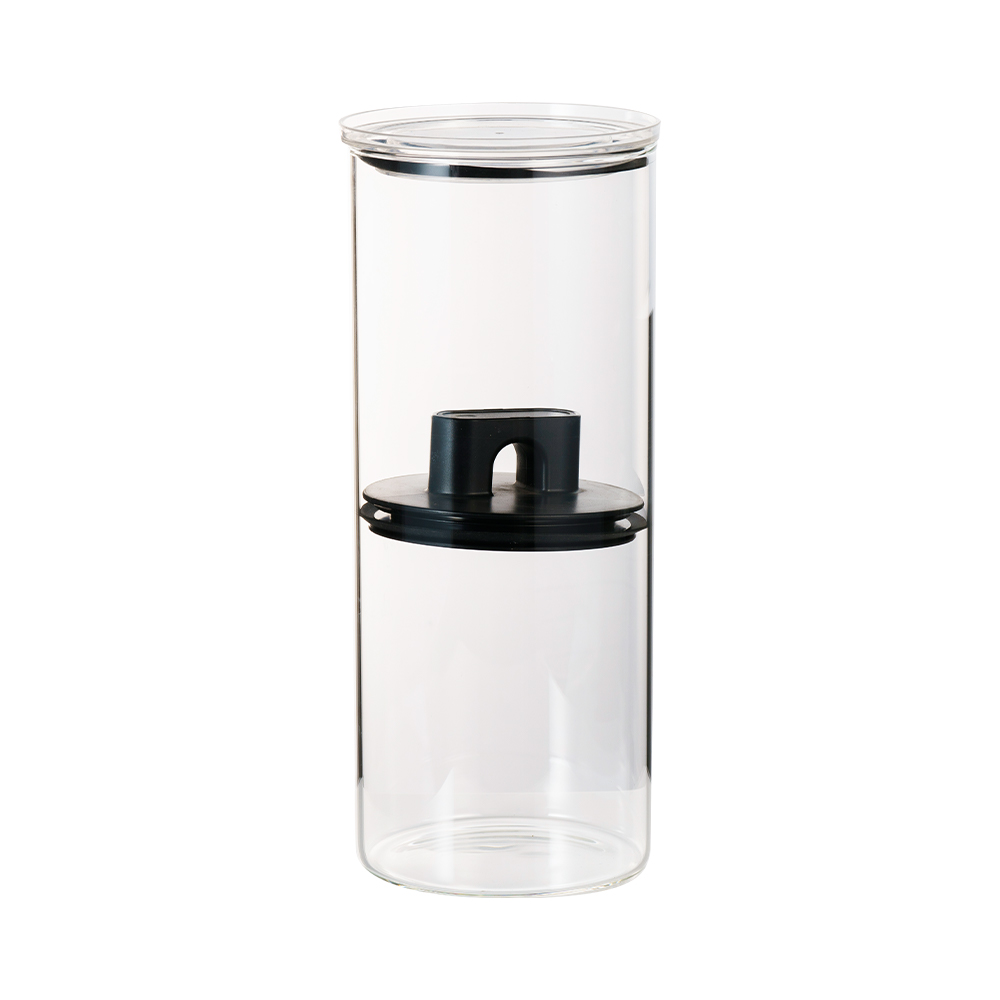 ガラス真空保存瓶 透明な構造なので瓶内の残量が確認しやすくなっています。無駄のないファッショナブルなデザインがとても美しいです。 製品を見る→
購入者のチェックリスト: 完成品のガラスの透明度を判断する方法
サプライヤーからのガラス瓶、ボトル、またはドリンクウェアを評価する場合、次のチェックリストは、その場で透明度を確認する実用的な方法を提供します。
- 携帯電話の懐中電灯を使用します。 ガラスを光源に近づけて反対側から覗きます。高品質のガラスは、緑がかった色や黄色がかった色が見えず、ほとんど目に見えないように見えます。オレンジ色の輝きは、鉄不純物の存在を示します。
- 端と底を確認してください。 透明度は、ガラスの最も厚い部分を通して判断するのが最も簡単です。底部が不釣り合いに濃い緑色に見える場合は、鉄含有量が 0.03% を超えています。
- 泡を数えます。 ガラス本体の内部に球状の空隙があるかどうかを確認します。明確なドットとして見えるバブルにはフラグを付ける必要があります。食品グレードのガラス製品の国際品質許容値は、通常、ガラス 1 キログラムあたり 1 個の気泡で、最大直径は 0.5 mm です。
- 肉厚の均一性を評価します。 適切に成形された部品では、壁の厚さが一定である必要があります。波状または不均一なガラスは、不均一な溶融の兆候であることが多く、透明度が低下します。
- 表面の傷を探します。 微細な傷が光を乱反射させ、ヘイズを高めます。滑らかで磨かれた表面が透明感を高めます。表面に傷が付くと元に戻ります。
- テストデータを要求します。 専門のガラスサプライヤーは、ASTM D1003 に従って実行される透過率とヘイズの測定を提供できます。 「透明なガラス」というだけではなく、実際の値を要求してください。
キッチン用品の場合、透明度への期待が高い好例は、オイルとビネガーのボトルです。ユーザーは、液体の残量と、さまざまな油相と酢相間の分離を確認する必要があります。あ ホウケイ酸ガラス製オートオープンオイルおよびビネガーボトル は、機能的な注ぎ口と組み合わせた透明な素材を提供することで、この実際的なニーズに対応しています。
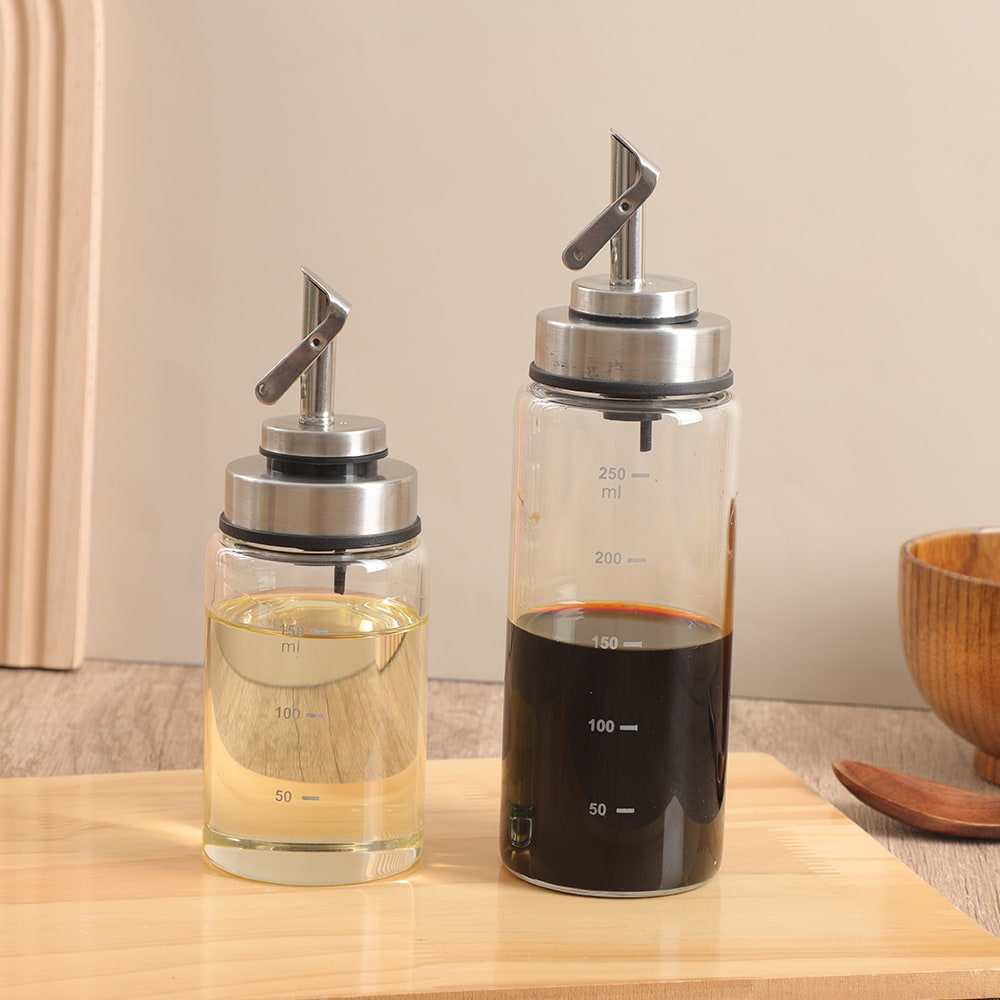 ホウケイ酸ガラス Auto Open Oil/Vinegar Bottle 使いやすさ オイルボトルを傾けると、Cheftoon オイルディスペンサーの重力フリップカバーが自動的に開き、直立しているときは閉じます。簡単にポウ... 製品を見る→
ガラスの透明度に関するよくある質問
1. 新しいガラス瓶はなぜ緑色がかっていますか?
緑色の色合いは、原料の珪砂に含まれる酸化鉄によるものです。 Fe2O3 含有量が 0.03% を超えると、人間の目はミントグリーンの色合いを認識し始めます。これは、瓶の厚い底を通して見ると特に目立ちます。 Fe2O3 が 0.02% 未満のホウケイ酸ガラスを選択すると、色合いがなくなります。
2. ガラスの透明度は食品の安全性に影響しますか?
直接ではありません。緑がかったガラスまたはわずかに不透明なガラスは、化学物質が食品に浸出しません。ただし、透明度が低いということは、プロセスの品質管理がそれほど厳密ではないことを示していることが多く、混入気泡や内部応力などの他の欠陥と相関している可能性があり、時間の経過とともに耐久性が低下する可能性があります。
3. 透明性と透明性の違いは何ですか?
透明度は、光を通過させる材料の能力です。透明度は、散乱や歪みなく光を透過する能力です。透明なガラスでも曇っている場合があり、その場合は透明ではありますが、透明ではありません。ヘイズは、この散乱の数値的尺度です。
4. ホウケイ酸ガラスは常にソーダ石灰ガラスよりも透明ですか?
通常、はい。ホウケイ酸ガラスは高純度の砂から製造され、その熱膨張率はソーダ石灰ガラスの約半分であるため、残留応力が低くなります。そうは言っても、慎重に作られた高級ソーダ石灰ガラスは、ホウケイ酸塩の透明度に近づくことができます。実際の違いは、依然として約 2% の透過率とわずかに目に見える色合いです。
5. 時間の経過とともにガラスが曇ることはありますか?
はい。食器洗い機の繰り返しの使用による表面のエッチング、硬水の鉱物、または研磨剤の洗浄による細かい傷でも曇りは発生します。閉じ込められた気泡や失透による内部の曇りは永続的ですが、表面の曇りは研磨して除去できる場合があります。
6. 透明度を比較するには、ガラス供給業者にどのようなデータを要求すればよいですか?
次の測定値を求めます: 視感透過率 (ASTM D1003)、ヘイズ率、酸化鉄 (Fe2O3) 含有量 (パーセント)、および残留応力値。可能であれば、各製造バッチの分析証明書を要求してください。優良なサプライヤーは、標準製品に対してこれらの番号を利用できるようになります。
推奨製品

- お問い合わせ
-
-
 中国江蘇省宝応県西安豊鎮水晶大道7号
-
 WhatsApp:
+86-15005252638 -
 +86-15005252638
+86-18083766162
+86-15895746638
+86-0514-8866-8898
-
 julia@nchousewares.com
jack@nchousewares.com
joy@nchousewares.com
-
- お問い合わせ